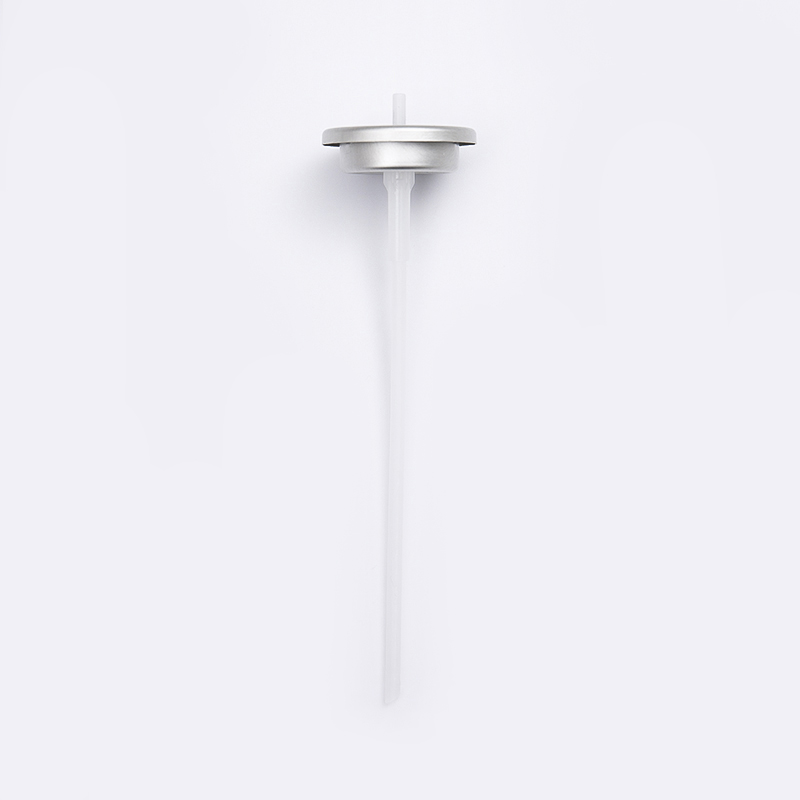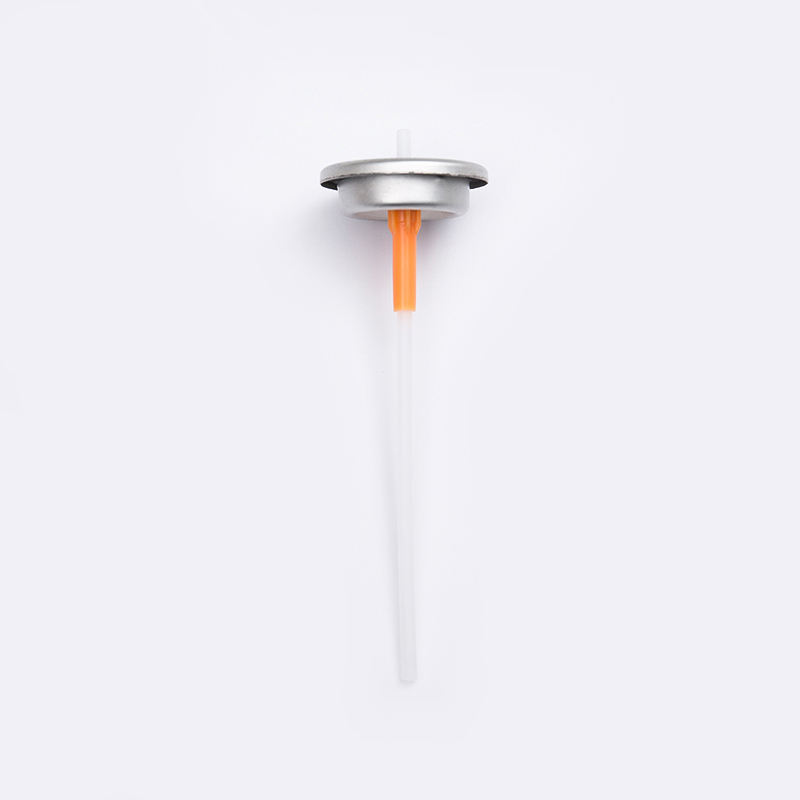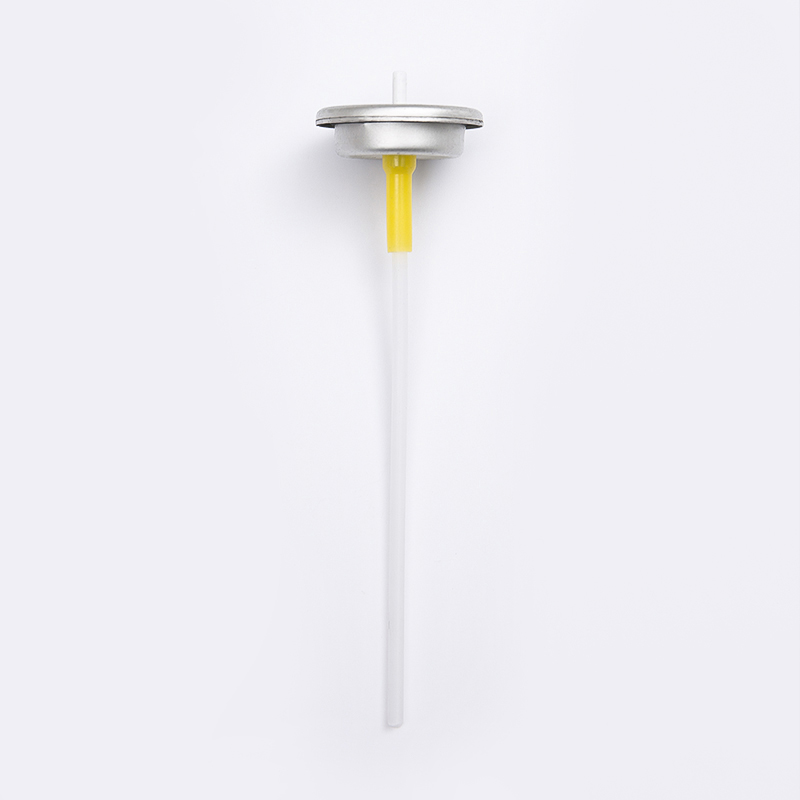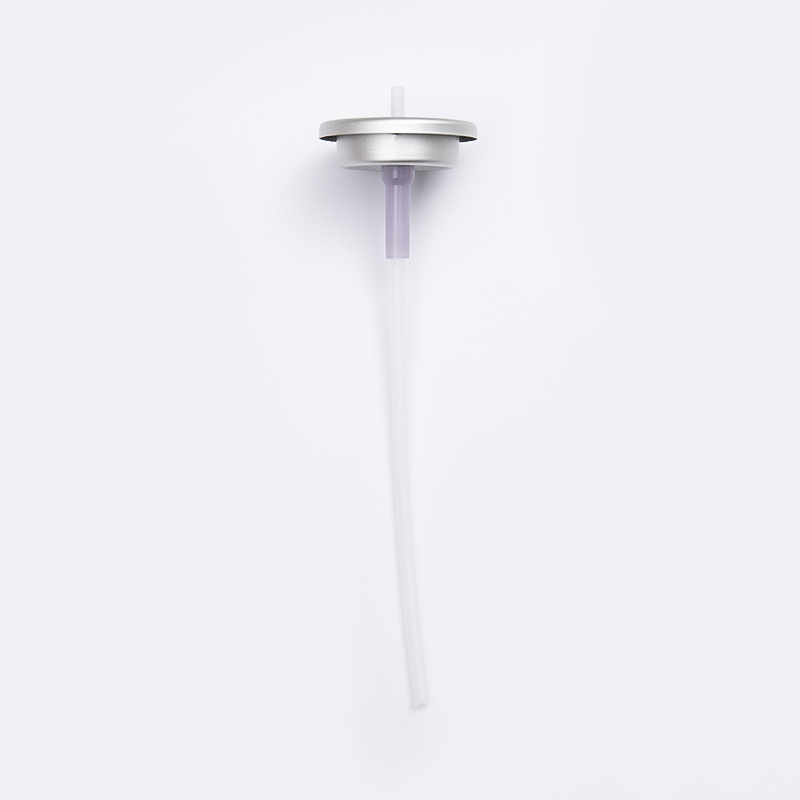
Pourquoi la sélection des vannes détermine les performances du produit
Un valve aérosol est l'un des plus petits composants d'un emballage sous pression, mais il contrôle presque tous les résultats mesurables qui intéressent un formulateur ou un propriétaire de marque : la forme de pulvérisation, le débit de distribution, la taille des particules et la cohérence du résultat du premier au dernier actionnement. Une valve mal adaptée peut transformer une formule bien développée en un produit incohérent, inutile, voire dangereux. Choisir correctement ne consiste pas à choisir ce qui est à portée de main ; cela nécessite d'adapter la géométrie de l'orifice, la conception de la tige, la tension du ressort et le matériau du boîtier à la viscosité spécifique, au rapport de propulseur et à l'objectif de livraison du produit.
Ce guide présente l'anatomie mécanique d'une vanne standard, compare les deux formats de montage dominants, décompose le comportement quantitatif du débit et fournit un cadre pratique pour affiner les choix de tiges et d'orifices en fonction de variables de formulation réelles.
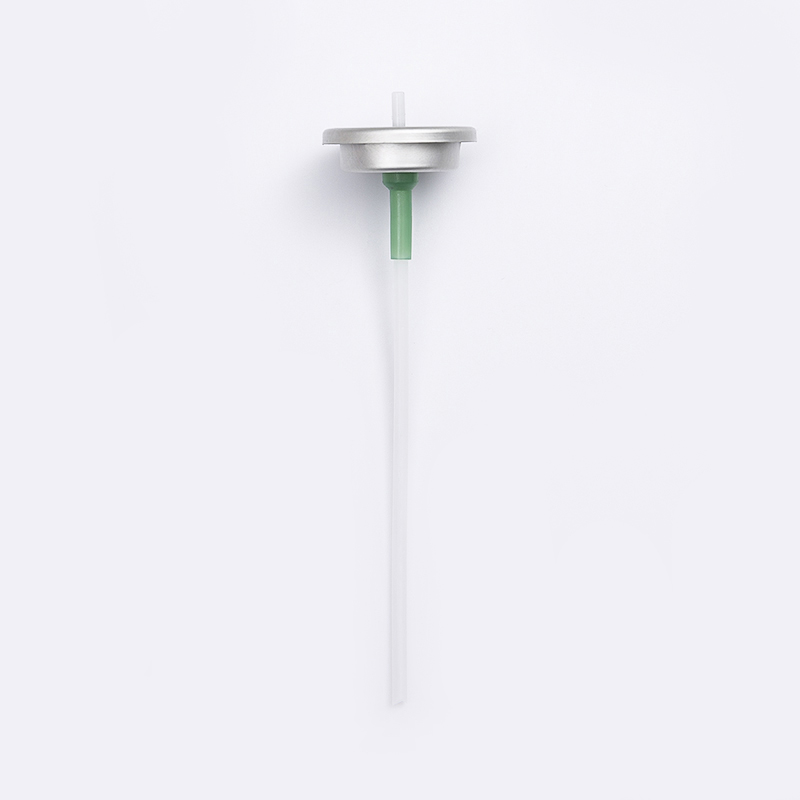
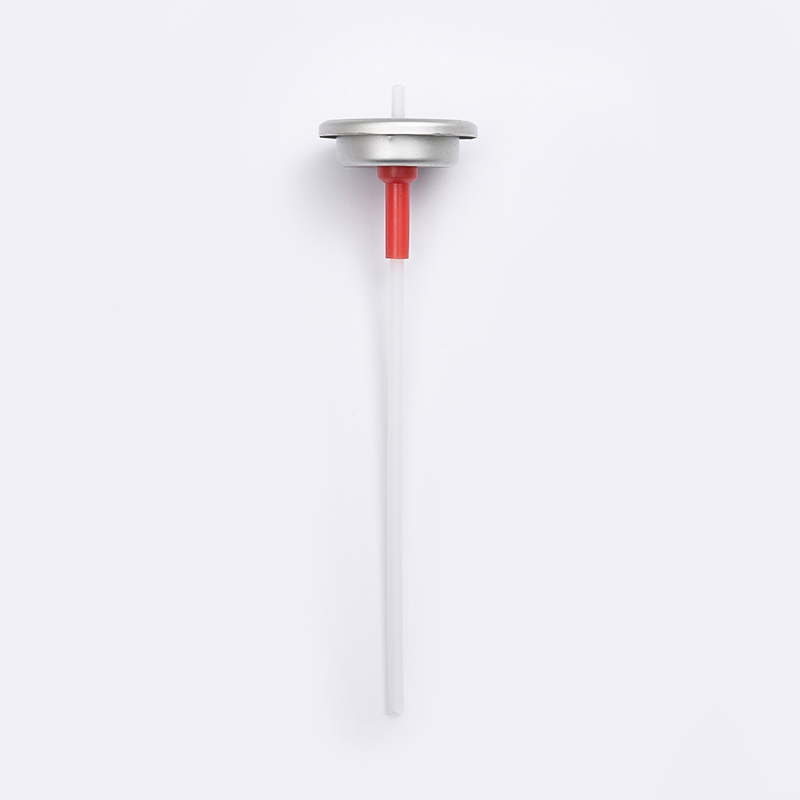
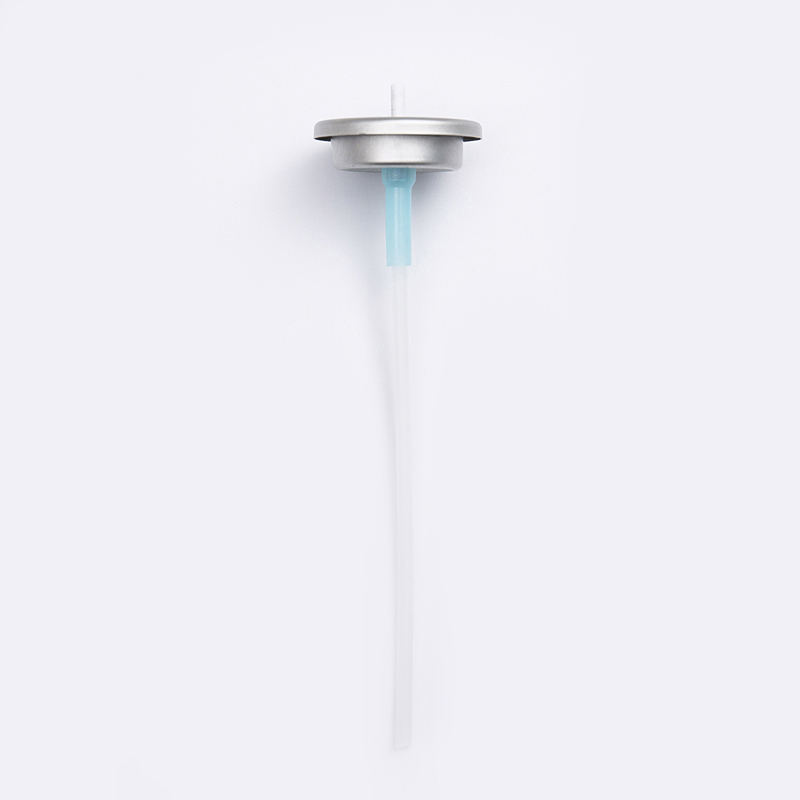
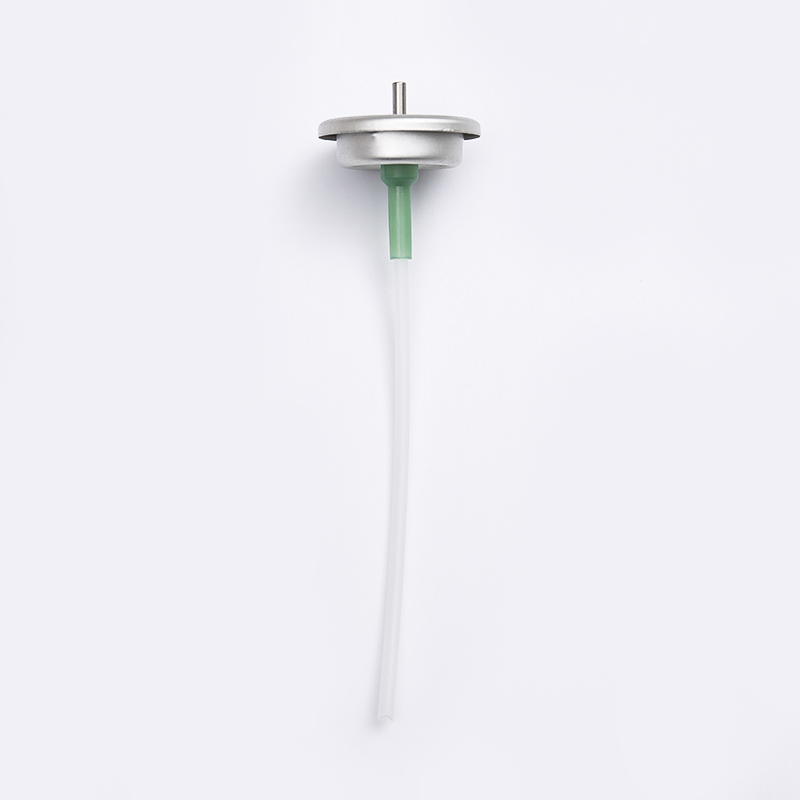
Unatomy of a Standard Valve Assembly
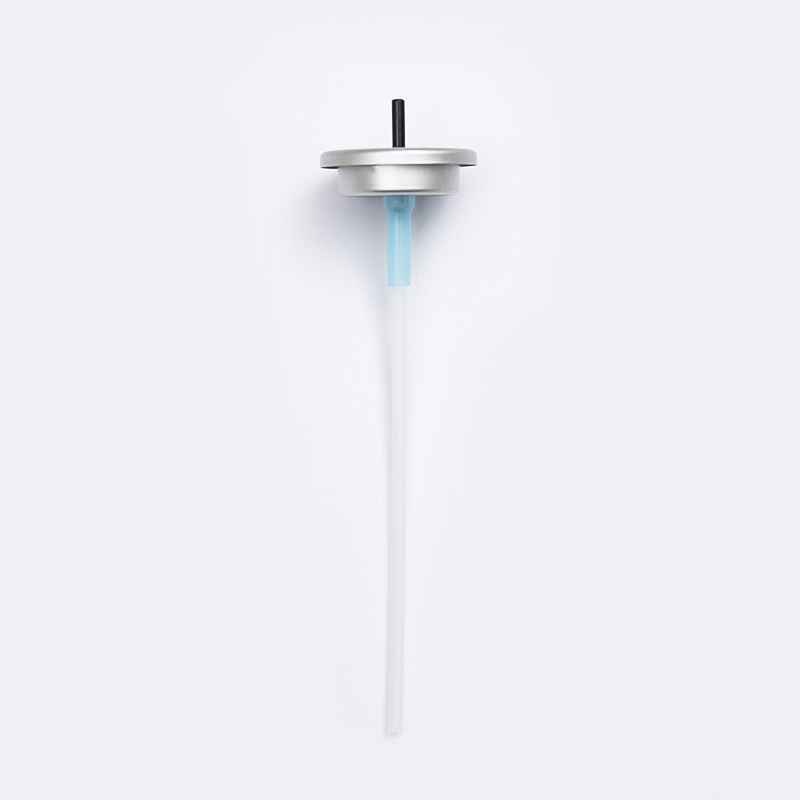
Chaque système d'aérosol à valve fonctionnel, quel que soit le style de montage, partage un ensemble commun de pièces internes. Comprendre comment chaque pièce contribue à la performance facilite grandement l’interprétation d’une fiche technique.
| Composant | Fonction | Matériaux courants |
|---|---|---|
| Tasse de montage | Scelle la valve à la boîte, fournit une surface de sertissage | Fer blanc, aluminium |
| Tige | Dirige le produit vers l'actionneur, ouvre/ferme le chemin d'écoulement | Nylon, acétal, acier inoxydable |
| Logement | Contient le ressort et la tige, l'admission des mètres | Nylon, polyacétal, polypropylène |
| Printemps | Ramène la tige en position fermée | Fil d'acier inoxydable |
| Joints | Empêche les fuites au niveau de la tige et de la coupelle | Buna-N, EPDM, élastomère thermoplastique |
| Tube plongeur | Aspire le liquide de la base du bidon vers la valve | Polyéthylène, polypropylène |
Sélection de vannes d'un pouce par rapport aux systèmes de vannes de 20 mm
Les deux formats de montage dominants dans l'industrie sont la coupelle d'un pouce (25,4 mm), utilisée presque exclusivement en Amérique du Nord, et la coupelle de 20 mm, qui est la norme mondiale dans la plupart des pays d'Europe, d'Asie et d'Amérique latine. La distinction est importante car les outils, les équipements de sertissage et les composants de remplacement ne sont pas interchangeables entre les formats.
| Attribut | Valve d'un pouce | Soupape de 20 mm |
|---|---|---|
| Région principale | Amérique du Nord | Europe, Asie, Amérique Latine |
| Diamètre de la tasse | 25,4 mm nominal | 20 mm nominal |
| Compatibilité des canettes | Boîtes de perles aux normes américaines | Boîtes de perles aux normes mondiales |
| Applications typiques | Ménage, soins personnels, automobile | Soins personnels, contact alimentaire, sprays techniques |
| Outillage de sertissage | Têtes de sertissage au format US | Têtes de sertissage métriques |
Choisir le mauvais diamètre de godet est l’une des erreurs les plus courantes et les plus coûteuses lors des premiers stades de développement d’aérosols, car cela oblige à un rééquipement complet de l’équipement de remplissage plutôt qu’à un simple échange de composants.
Débits quantitatifs des vannes : ce que signifient les chiffres
Le débit est généralement exprimé en grammes par seconde dans des conditions de test standardisées, en utilisant un propulseur et une pression de référence. Ce nombre reflète la restriction combinée créée par le robinet de vapeur, l'orifice du boîtier, l'orifice de la tige et l'insert de l'actionneur travaillant ensemble, et non par un seul composant isolé.
Ces bandes sont des lignes directrices et non des règles fixes. Une formulation de gel à haute viscosité peut nécessiter un orifice de tige plus large, même dans une application de soins personnels, spécifiquement pour éviter le colmatage, tandis qu'un produit à base de solvant à faible viscosité peut nécessiter une restriction plus étroite pour éviter une distribution excessive et un écoulement. La relation entre la taille de l'orifice, le type de propulseur et la pression interne n'est pas linéaire, c'est pourquoi des tests au banc avec la formulation réelle sont toujours recommandés avant de s'engager dans une production en volume.
Paramètres techniques pour les vannes de 20 mm
Au sein même du format 20 mm, plusieurs sous-paramètres différencient une valve d’une autre. Il s’agit des spécifications généralement demandées sur une fiche technique ou un bon de commande.
- Taille du robinet de vapeur : contrôle la quantité de vapeur de propulseur mélangée au flux de décharge, affectant directement la taille des particules et la structure de la mousse.
- Logement orifice diameter : définit le débit d'admission maximum du tube plongeur dans la chambre de dosage.
- Tige orifice diameter : la restriction finale avant l'actionneur, la plus directement liée au débit global.
- Nombre de robinets de vapeur : configurations à un ou deux robinets, utilisées pour affiner le rapport propulseur/produit au point de décharge.
- Longueur du tube plongeur et diamètre intérieur : adapté à la hauteur de la boîte et à la viscosité du produit pour éviter la famine à de faibles niveaux de remplissage.
- Composé de joint : sélectionné pour sa compatibilité chimique avec la formulation, notamment pour les produits riches en alcool ou en solvants.
| Paramètre | Gamme typique | Effet primaire |
|---|---|---|
| Diamètre du robinet de vapeur | 0,020 à 0,040 pouce | Finesse de pulvérisation, densité de mousse |
| Logement Orifice | 0,070 à 0,150 pouce | Volume d'admission maximal |
| Tige Orifice | 0,013 à 0,030 pouce | Taux de décharge global |
| Tube plongeur ID | 0,110 à 0,160 pouce | Résistance au produit visqueux |
Choisir la bonne tige de valve pour les aérosols
La tige est le composant le plus directement responsable de la compatibilité de l'actionneur et de la cohérence du débit, elle mérite donc une attention particulière lors de la sélection.
- Faire correspondre l'orifice à la viscosité : les formulations plus épaisses nécessitent un orifice de tige proportionnellement plus grand pour éviter une décharge incohérente ou pulvérisée.
- Confirmer l'ajustement de l'actionneur : le diamètre extérieur de la tige et la conception de l'épaulement doivent correspondre exactement à l'alésage intérieur de l'actionneur, sinon des fuites et des oscillations se produiront.
- Vérifier la compatibilité chimique : les formules riches en solvants ou en alcool peuvent gonfler ou dégrader certains plastiques au cours de la durée de conservation, le choix du matériau doit donc être validé par rapport à la formule réelle et non à une référence générique.
- Envisagez l'inclinaison plutôt que l'actionnement vertical : certaines conceptions de tiges sont conçues spécifiquement pour une distribution à action inclinable, tandis que d'autres sont optimisées pour un actionnement vertical droit uniquement.
- Tenir compte de la force du ressort : un ressort plus lourd donne une sensation d'actionnement plus ferme et plus contrôlée mais nécessite plus de pression des doigts, ce qui est important pour l'accessibilité et l'expérience utilisateur.
Pour un aérosol à valve Dans un assemblage destiné à une utilisation continue ou à haute fréquence, la résistance à l'usure de la tige devient aussi importante que le débit initial, car des cycles d'actionnement répétés peuvent progressivement élargir l'orifice dans les plastiques de qualité inférieure et modifier la forme de pulvérisation au cours de la durée de vie de la bombe.
Faire correspondre la conception des vannes aux objectifs de formulation et de livraison
Plutôt que de sélectionner d’abord une vanne et d’ajuster la formule autour de celle-ci, le flux de travail plus fiable commence par l’objectif de livraison et remonte vers la spécification des composants.
Les produits à base d'alcool à faible viscosité se marient généralement bien avec des orifices de tige étroits et des robinets de vapeur simples, produisant une brume fine et sèche. Les lotions et crèmes à base d'eau nécessitent généralement des orifices plus larges et une prise d'air plus grande pour éviter la famine, car un produit plus épais résiste à l'écoulement à travers le tube plongeur. Les produits moussants dépendent fortement de la configuration du robinet de vapeur et utilisent souvent des boîtiers à double robinet pour mélanger plus complètement le propulseur dans le flux avant sa décharge. Les produits contenant des particules en suspension, tels que certains sprays nettoyants, nécessitent des jeux internes plus importants dans toute la valve pour éviter le colmatage pendant la durée de conservation de la canette.
Modes de défaillance courants et comment les tests les préviennent
La plupart des plaintes sur le terrain concernant les produits aérosols remontent à l'une des rares causes profondes liées aux valves. Leur identification précoce lors des tests de développement évite des rappels coûteux ou une reformulation ultérieure.
| Symptôme | Cause probable | Correction typique |
|---|---|---|
| Pulvérisation faible ou incohérente | Orifice de tige sous-dimensionné pour la viscosité | Augmenter le diamètre de l'orifice de la tige |
| Gouttes excessives après utilisation | Orifice surdimensionné ou joint de tige usé | Réduisez la taille de l’orifice, améliorez le joint |
| Le produit ne se décharge pas presque vide | Tube plongeur trop long ou trop rigide | Raccourcir ou ajuster la longueur du tube plongeur |
| Fuite autour de la tige | Matériau du joint incompatible | Passer à un composé chimiquement résistant |
| Pulvérisation inégale | Taille du robinet de vapeurd incorrectly for propellant ratio | Ajuster le diamètre ou le nombre du robinet de vapeur |
La validation standard doit inclure des tests de cycle d'actionnement sur toute la durée de conservation prévue, des tests de chute sous pression et des tests de débit à des niveaux de remplissage pleins et presque vides, car les caractéristiques de débit peuvent changer de manière significative à mesure que la pression interne chute vers la fin de la durée de vie d'une canette.
Liste de contrôle de sélection pratique
Avant de finaliser une spécification de vanne, confirmez les points suivants par rapport à la formulation et à la ligne de conditionnement réelles.
- Le diamètre du gobelet correspond au format de la canette et à l'équipement de remplissage régional déjà utilisé.
- L'orifice de la tige et l'orifice du boîtier sont validés par rapport à la viscosité réelle de la formule et non par rapport à un produit de référence générique.
- Le matériau du joint a été vérifié pour sa compatibilité chimique à long terme avec la formule.
- La configuration du robinet de vapeur correspond au caractère de pulvérisation prévu, qu'il s'agisse d'une fine brume, de mousse ou d'un jet.
- La longueur du tube plongeur est adaptée à la hauteur de la boîte et au volume de remplissage attendu.
- Le débit a été testé au banc dans des conditions de remplissage plein et presque vide.
- Il est confirmé que l’alésage de l’actionneur et le diamètre extérieur de la tige correspondent mécaniquement avec précision.
Foire aux questions
Q1 : Quelle est la différence entre une valve d'un pouce et une valve de 20 mm ?
La différence réside principalement dans le diamètre de la coupelle et la norme régionale. Les vannes d'un pouce utilisent une coupelle de 25,4 mm courante en Amérique du Nord, tandis que les vannes de 20 mm utilisent une coupelle métrique plus petite qui est la norme sur la plupart des autres marchés mondiaux. Les deux ne sont pas interchangeables sans un outil de sertissage correspondant.
Q2 : Comment le débit de la valve de pulvérisation d’aérosol est-il réellement mesuré ?
Le débit est mesuré en grammes déchargés par seconde dans le cadre d'un test standardisé utilisant un propulseur et une pression de référence. Cela reflète la restriction combinée du robinet de vapeur, de l'orifice du boîtier et de l'orifice de la tige, donc le changement d'un composant modifiera le débit mesuré.
Q3 : La même valve peut-elle être utilisée dans différentes formulations ?
Parfois, mais il est risqué de supposer une compatibilité sans tester. La viscosité, le rapport propulseur et la compatibilité chimique avec les matériaux des joints peuvent tous différer suffisamment entre les formules pour nécessiter un orifice de tige ou un composé de joint différent, même au sein de la même catégorie de produits.
Q4 : Pourquoi les performances de pulvérisation changent-elles à mesure qu'un bidon se vide ?
À mesure que le produit est déchargé, la pression interne de la bombe diminue progressivement, ce qui peut réduire le débit et modifier la forme de pulvérisation, en particulier dans les formulations qui dépendent fortement de la vapeur propulsive pour l'atomisation. C'est pourquoi les tests presque vides font partie intégrante de la validation des vannes.
Q5 : Qu’est-ce qui cause la fuite de la valve d’une bombe aérosol ?
Les fuites sont le plus souvent causées par un joint usé ou chimiquement incompatible, une tige mal installée ou un sertissage de coupelle qui n'a pas été correctement scellé lors du remplissage. Les tests de compatibilité chimique pendant le développement réduisent considérablement ce risque pendant la durée de conservation du produit.